É possível sair da 6×1 sem contratar? Um método para testar a capacidade da fábrica

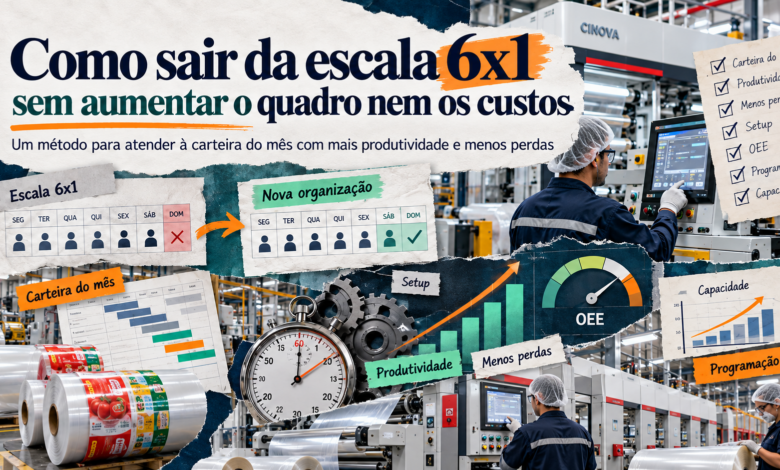
Indicadores confiáveis, menos desperdício e processos melhores devem vir antes da conclusão de que a única saída é contratar mais pessoas ou aumentar as horas extras.
Vou dar minha opinião de quem já viveu diferentes escalas como funcionário e como gestor: sair da escala 6×1 exige mais do que reorganizar folgas. Exige repensar como a fábrica produz.
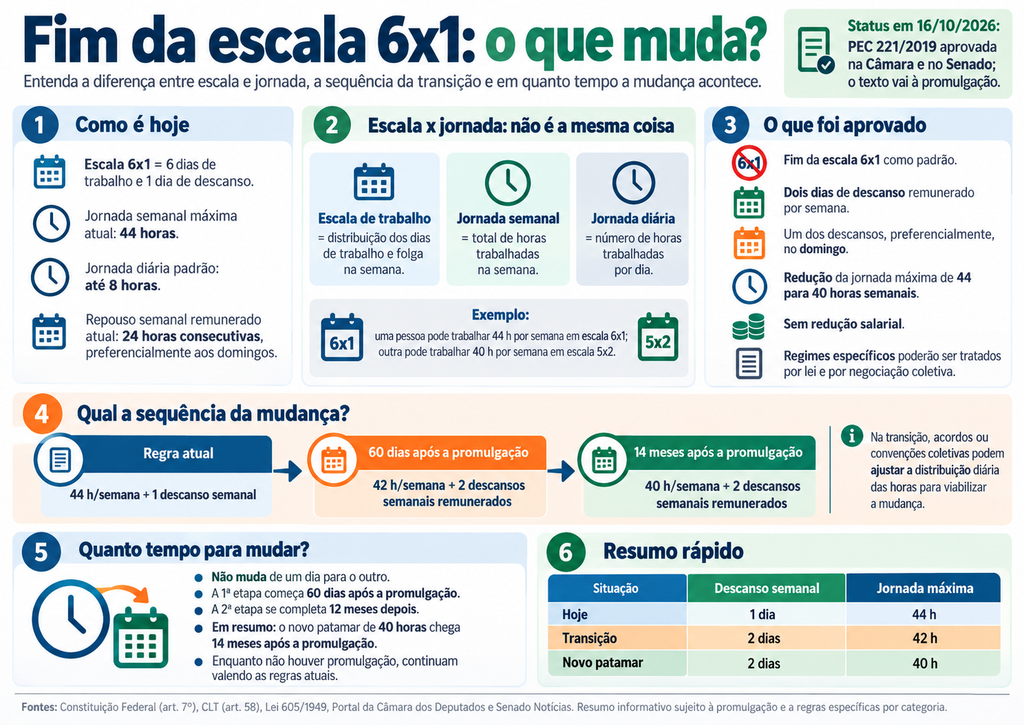
O assunto ganhou um novo contexto em 14 de outubro de 2026, quando o Senado aprovou, em dois turnos, a PEC 221/2019, que estabelece dois dias de repouso semanal remunerado e reduz progressivamente a jornada máxima de 44 para 40 horas semanais, sem redução salarial. Na atualização deste artigo, na madrugada de 16 de outubro, a promulgação estava anunciada para o próprio dia 16. Portanto, aprovação não significava aplicação imediata das novas jornadas.
O calendário aprovado prevê uma primeira etapa dois meses após a publicação da emenda, com jornada máxima de 42 horas e dois dias de repouso semanal. Doze meses depois dessa primeira etapa ou 14 meses após a publicação, o limite passa a 40 horas. As datas concretas devem ser contadas a partir da publicação oficial, observadas as disposições do texto promulgado.
Também precisamos esclarecer uma diferença importante: escala é a distribuição dos dias de trabalho e de descanso; jornada semanal é a quantidade de horas trabalhadas na semana. A expressão 6×1 significa seis dias de trabalho para um de folga. Já 5×2 significa cinco dias de trabalho para dois de descanso, mas não informa, sozinha, quantas horas são cumpridas. O texto aprovado trata das duas dimensões: descanso e duração do trabalho.
Minha preferência pessoal é por escalas que ofereçam blocos maiores de descanso, como 2×2 ou 3×3. Mas essa preferência não me permite ignorar a conta industrial. Dependendo da operação, uma mudança desse tipo pode exigir mais funcionários, cobertura adicional e uma estrutura que a carteira atual ainda não remunera.
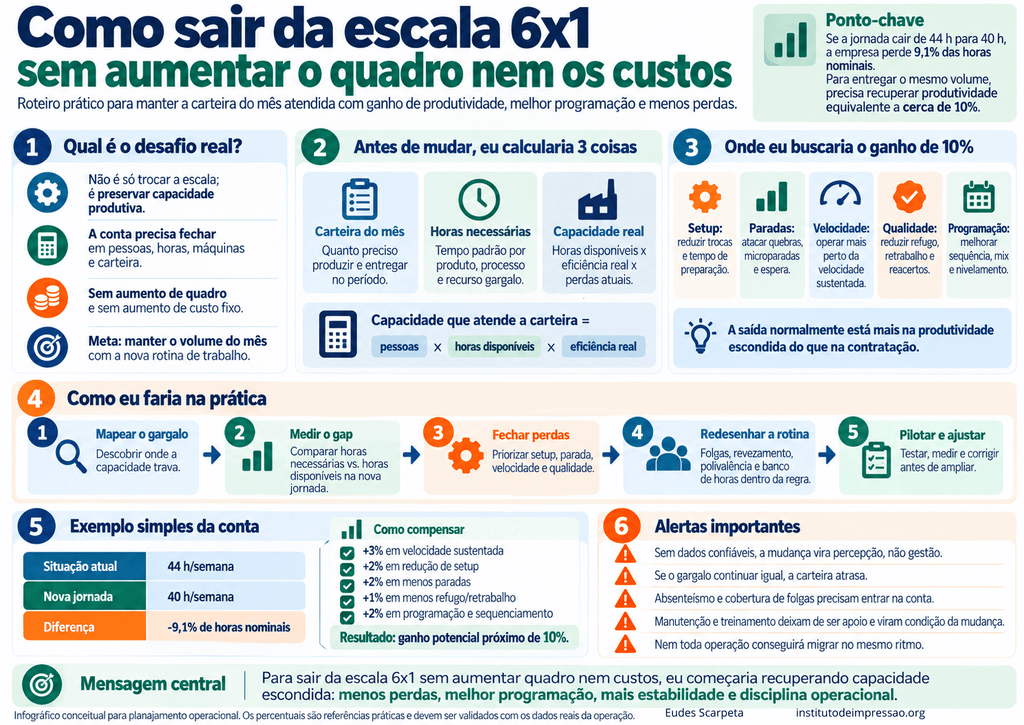
Por isso, quando penso em sair da 6×1 sem aumentar o quadro, sem elevar os custos e mantendo as entregas, minha primeira pergunta não é “qual escala escolher?”.
É outra:
Quanto do tempo que já pagamos se transforma, de fato, em produto bom entregue ao cliente?
Minha tese é que a empresa precisa buscar produtividade antes de concluir que a única saída é contratar mais pessoas ou recorrer a horas extras.
Isso não significa prometer uma transição sem custo para qualquer fábrica. Significa adotar um método para verificar onde ela é possível e preparar a operação para realizá-la.
1. Começar pela carteira, não pelo calendário
Eu começaria pelo trabalho do PCP: transformar a carteira do mês em necessidade real de capacidade.
Não basta saber quantas toneladas precisamos produzir. Precisamos identificar quais produtos serão fabricados, em quais máquinas, com quais velocidades e até quais datas.
Para cada pedido, levantaria:
- Quantidade de produto bom a entregar.
- Máquina ou linha compatível.
- Produção boa por hora demonstrada para aquela família de produtos.
- Tempo necessário de preparação.
- Disponibilidade de materiais.
- Prazo de entrega.
A conta básica é:
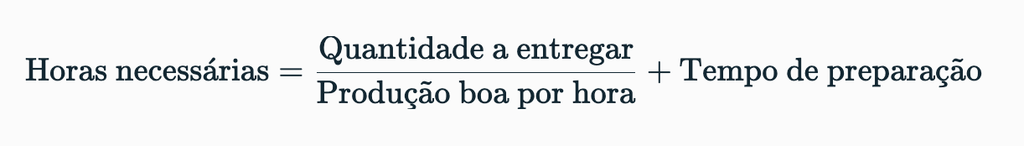
Os critérios precisam ser consistentes: se determinada perda já estiver incorporada à taxa histórica utilizada, ela não deve ser descontada novamente.
O resultado deve mostrar a carga por máquina e por semana. A carteira pode caber no total do mês e não caber na semana em que o cliente precisa receber.
Eu não mudaria a escala antes de enxergar esse mapa. Planejar a partir da demanda permite relacionar o ritmo necessário de produção ao tempo disponível, em vez de simplesmente tentar manter todos os equipamentos ocupados.[lean]
2. Descobrir onde as horas desaparecem
Depois de dimensionar a carteira, precisamos entender o uso do tempo disponível.
Na minha avaliação, uma fábrica não pode discutir redução de dias trabalhados sem saber quanto perde com:
- Falhas mecânicas e elétricas.
- Espera por matéria-prima.
- Preparações demoradas.
- Ferramentas ou acessórios indisponíveis.
- Ajustes repetitivos.
- Espera por liberação da qualidade.
- Mudanças de programação.
- Refugo e retrabalho.
- Falhas na passagem de turno.
Não estou afirmando que toda fábrica tenha capacidade escondida suficiente para compensar uma mudança de jornada. Estou dizendo que precisamos medir antes de concluir.
Existe uma diferença entre faltar tempo para produzir e perder tempo que deveria estar sendo utilizado para produzir.
É essa diferença que o diagnóstico precisa revelar.
Eu começaria identificando as principais perdas em horas, quantidade de material e impacto sobre as entregas. Depois, atribuiria responsáveis e prazos para tratar suas causas.
3. Medir o resultado das máquinas e a produção por funcionário
Eu implantaria um painel enxuto, acompanhado por produção, PCP, manutenção e qualidade. Mas faria uma distinção: medir a produtividade da máquina não é a mesma coisa que medir o resultado em relação ao quadro utilizado.
Por isso, além de kg/h, metros/h e OEE, incluiria a produção per capita, tanto em quilos quanto em metros.
Quero saber quanto produto bom a fábrica entrega por funcionário, dentro de um período definido, sem depender de mais horas extras.
| Indicador | O que deve mostrar | Principal cuidado |
|---|---|---|
| Kg bons por hora de máquina | Resultado efetivo do tempo utilizado | Comparar produtos e condições equivalentes |
| Metros bons por hora de máquina | Desempenho em comprimento | Considerar largura, espessura e especificação |
| Kg bons por funcionário no mês | Produção per capita em massa | Manter o mesmo critério de quadro |
| Metros bons por funcionário no mês | Produção per capita em comprimento | Comparar famílias e mix equivalentes |
| Kg bons por hora trabalhada | Resultado por hora de trabalho utilizada | Incluir horas extras no denominador |
| Metros bons por hora trabalhada | Resultado em comprimento por hora de trabalho | Considerar mix e todas as horas utilizadas |
| OEE | Perdas de disponibilidade, desempenho e qualidade | Manter critérios estáveis |
| Tempo de setup | Duração das trocas | Definir início e término |
| Refugo e retrabalho | Perdas de material e de processamento | Não contar retrabalho como produção nova |
| Horas extras totais e por funcionário | Dependência da extensão da jornada | Não sustentar artificialmente os resultados |
| Entregas no prazo e na quantidade | Atendimento efetivo da carteira | Não avaliar apenas volume ou faturamento |
Como calcular a produção per capita
Para o acompanhamento mensal, adotaria:
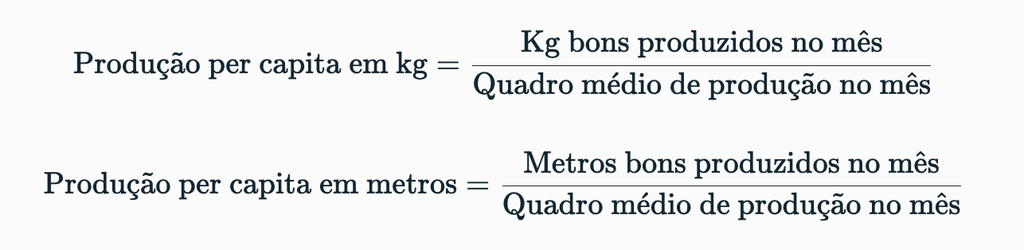
Na proposta deste artigo, o denominador seria o quadro médio próprio da produção, incluindo a estrutura necessária para cobrir férias e ausências. O critério deve permanecer igual entre os períodos.
Se houver terceirização ou transferência de tarefas para outras áreas, isso deverá aparecer separadamente. Caso contrário, podemos apresentar uma melhora apenas aparente.
Também definiria um ponto único de contagem do produto aprovado, evitando somar novamente o mesmo material a cada etapa do processo.
Produzir mais por funcionário sem trabalhar mais horas
Considere um exemplo hipotético:
| Indicador | Antes | Depois |
|---|---|---|
| Quadro médio de produção | 100 funcionários | 100 funcionários |
| Produção boa mensal | 500 mil kg | 550 mil kg |
| Produção per capita | 5.000 kg/funcionário | 5.500 kg/funcionário |
| Horas extras | Referência atual | Sem aumento |
Nesse exemplo, a produção per capita aumenta 10%. Eu só trataria isso como evidência favorável depois de verificar se o mix é comparável, se não houve transferência de trabalho e se qualidade e segurança foram preservadas.
Não aceitaria um aumento de produção por funcionário sustentado por mais horas extras como prova de que a transição funcionou. Nesse caso, estaríamos prolongando o trabalho, não demonstrando uma utilização melhor do tempo disponível.
Também faria uma ressalva: se a carteira permanecer igual e a jornada diminuir, manter a produção per capita e elevar a produção por hora trabalhada já pode representar o resultado desejado.
Não precisamos produzir estoque desnecessário para provar eficiência.
Quilos e metros precisam de contexto
Eu acompanharia quilos e metros por família de produto, além do consolidado.
Uma mudança de largura, espessura ou estrutura pode alterar a relação entre comprimento e massa. Por isso, não transformaria metros por funcionário em uma competição simplista entre turnos.
A pergunta seria: entregamos o resultado esperado para o produto e as condições de fabricação daquele período?
4. Usar o OEE para localizar perdas, não apenas apresentar um número
O OEE combina três fatores:
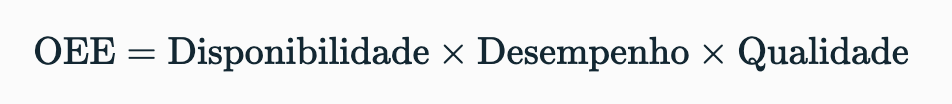
A disponibilidade relaciona o tempo em operação ao tempo planejado. O desempenho identifica perdas em relação ao ritmo de referência. A qualidade considera a produção aprovada na primeira passagem, sem necessidade de retrabalho.
Para mim, o valor do OEE está na investigação que ele provoca.
Se a disponibilidade está baixa, precisamos entender as paradas. Se o desempenho está baixo, precisamos investigar a diferença entre o ritmo esperado e o realizado. Se a qualidade está baixa, estamos consumindo tempo e material sem entregar o resultado necessário.
Não usaria o indicador para pressionar o operador a correr mais. Usaria para identificar o que impede a operação de funcionar melhor.
Também manteria uma base consistente de comparação. Alterar o calendário planejado pode mudar o indicador; isso não prova, sozinho, que a carteira passou a caber na nova escala.
O OEE precisa ser acompanhado de volume bom, produção per capita, horas trabalhadas, prazo e custo.
5. Atacar os setups antes de pedir mais horas
Uma das primeiras frentes seria a preparação das trocas.
Antes de parar a máquina, eu perguntaria:
- O material do próximo pedido está disponível?
- As ferramentas estão preparadas?
- A ficha técnica está correta?
- Os parâmetros de referência estão acessíveis?
- A equipe conhece a sequência?
- O que pode ser preparado antecipadamente, de forma segura?
Essa é uma lógica central do SMED: separar as atividades que exigem a máquina parada daquelas que podem ser realizadas antes, convertendo e simplificando tarefas para reduzir a duração da troca.
Não começaria prometendo um percentual de redução. Começaria registrando como a troca realmente acontece.
Depois, estabeleceria um padrão melhor e verificaria se ele se repete.
Uma melhoria que depende do esforço excepcional de uma pessoa não é suficiente para sustentar uma nova organização do trabalho.
6. Melhorar a programação sem fabricar estoque desnecessário
Também revisaria a sequência de produção.
Na extrusão de filmes para embalagens flexíveis, pediria ao PCP, à produção e à qualidade que avaliassem quais pedidos podem ser agrupados por compatibilidade técnica, respeitando os critérios do processo e as datas de entrega.
A proposta é evitar mudanças desnecessárias, não produzir grandes lotes apenas para elevar um indicador.
Meu critério seria:
A melhor programação é aquela que reduz perdas e atende ao cliente, não aquela que apenas deixa a máquina ocupada.
Cada alteração de prioridade deveria ter um motivo claro e seu impacto explicitado: preparação, material, prazo e capacidade.
A urgência comercial precisa ser tratada. Mas ela não pode se tornar o método permanente de programação.
A organização do fluxo e a redução das trocas precisam continuar conectadas à demanda, evitando que a busca por eficiência local prejudique o atendimento do conjunto da carteira.
7. Calcular a melhoria necessária
A meta deve nascer da diferença entre capacidade necessária e capacidade disponível.
Considere uma empresa hipotética com 100 funcionários que passa de 44 para 40 horas semanais por pessoa.
| Situação | Horas contratuais semanais |
|---|---|
| 100 funcionários × 44 horas | 4.400 horas |
| 100 funcionários × 40 horas | 4.000 horas |
| Diferença | 400 horas |
As horas contratuais caem aproximadamente 9,1%. Para entregar o mesmo resultado com 40 em vez de 44 horas, a produção por hora contratada precisa aumentar 10%, mantidas as demais condições.
Isso não significa elevar a velocidade de todas as máquinas em 10%.
A compensação pode vir de uma combinação de menos espera, menos refugo, menos setup e maior estabilidade.
Também não basta recuperar horas em uma atividade com capacidade sobrando enquanto o gargalo continua impedindo as entregas.
Eu concentraria o esforço onde a carteira realmente encontra sua restrição e verificaria o resultado por máquina, produto e prazo.
8. Escolher a escala que cabe na operação melhorada
Só depois dessas etapas eu compararia os calendários.
Sair da 6×1 não significa, obrigatoriamente, colocar a fábrica para funcionar 24 horas durante os sete dias da semana.
Essa ampliação pode ser interessante, mas é outro projeto: precisa de demanda, cobertura e retorno econômico.
Se o objetivo imediato é manter quadro e custo, eu começaria avaliando uma organização em 5×2, com horários e folgas compatíveis com a necessidade produtiva e com as novas regras. Isso é uma hipótese a ser simulada, não uma recomendação universal.
Já uma 2×2 ou 3×3 pode oferecer blocos de descanso mais atraentes, mas não resolve automaticamente a necessidade de pessoal.
No nosso exemplo hipotético, dividir 100 funcionários em quatro turmas resulta em 25 pessoas por turma. Se a operação exige 30 pessoas simultaneamente nos postos, a conta não fecha antes mesmo de considerar férias e alimentação.
Nenhum calendário elimina essa diferença.
Toda proposta precisa ser validada pelo RH e pelo jurídico, considerando o texto constitucional promulgado, a transição, a CLT e a negociação coletiva aplicável. A previsão expressa de 12 horas por 36 horas de descanso não deve ser interpretada como autorização automática para qualquer outro ciclo de 12 horas.
9. Fechar a conta sem esconder o custo em outro lugar
Para afirmar que a mudança não aumentou custos, eu exigiria uma comparação completa.
Não basta manter o número de funcionários se:
- As horas extras aumentaram.
- A terceirização cresceu.
- O refugo ficou maior.
- A manutenção foi adiada.
- Os fretes extraordinários aumentaram.
- A empresa passou a fabricar estoque sem necessidade.
- As entregas começaram a atrasar.
Eu compararia o custo mensal e o custo por unidade boa, considerando o mesmo escopo de operação e um mix comparável.
Também separaria capacidade liberada de economia financeira.
Reduzir uma parada pode criar espaço para atender à carteira em menos tempo. Isso é valioso, mas não significa necessariamente redução imediata de uma despesa.
Algumas melhorias também podem exigir desembolso inicial com treinamento, manutenção ou instrumentos. Eu apresentaria esse investimento e seu retorno, em vez de escondê-lo para defender a tese de uma transição “sem custo”.
10. Testar antes de consolidar
A implantação precisa passar por um ciclo representativo de produção, folgas e entregas.
Eu acompanharia:
- Carteira entregue no prazo e na quantidade.
- Kg e metros bons por hora de máquina.
- Produção per capita em kg e metros.
- Produção boa por hora trabalhada.
- Horas extras totais e por funcionário, sem aumento para compensar a mudança.
- Custo operacional comparável.
- Refugo e retrabalho.
- Cobertura das funções críticas.
- Pausas, fadiga e condições de segurança.
- Percepção dos trabalhadores.
Se a nova escala só funcionar com improviso, extensão frequente da jornada ou redução de pausas, ela ainda não está pronta.
Melhorar produtividade não pode significar transferir para as pessoas a responsabilidade por falhas de processo.
O objetivo é retirar obstáculos do trabalho, não exigir que o trabalhador compense tudo com esforço adicional.
O papel da gestão nessa mudança
Minha tese não é que toda empresa conseguirá sair da 6×1 sem contratar e sem gastar mais.
Minha tese é que a gestão precisa investigar essa possibilidade com método antes de apresentar o aumento de custo como única resposta.
Eu começaria pela carteira, mediria as perdas, implantaria indicadores confiáveis, reduziria desperdícios e comprovaria a capacidade recuperada. Depois escolheria a escala.
O resultado precisa aparecer nos números: manter ou melhorar a produção per capita em quilos e metros, elevar a produção por hora trabalhada e atender à carteira sem aumentar as horas extras.
Se os números não fecharem, será necessário reconhecer o limite e discutir investimento, contratação ou outra configuração produtiva.
Mas, quando a alternativa parece ser apenas “mais gente e mais horas”, considero indispensável fazer uma pergunta anterior:
Estamos precisando de mais tempo ou de uma forma melhor de utilizar o tempo que já temos?