Você também tem problema para comprar PCR? Por que especificação vale mais que volume disponível

Se você, assim como eu, acompanhou de perto a entrada mais consistente do PCR, ou Reciclado Pós-Consumo, no mercado de embalagens flexíveis a partir de 2021 e 2022, provavelmente se recorda de um cenário ainda muito incerto. Lotes do mesmo material podiam apresentar diferenças importantes de cor, odor e comportamento na extrusão, dependendo da fonte de resíduo e do fornecedor. Géis, olhos-de-peixe, pontos pretos, variações de fluidez e instabilidade de processo passaram a fazer parte da rotina de quem tentou incorporar reciclado às formulações tradicionais de filmes shrink, envelopes para e-commerce e outras estruturas flexíveis.
Naquela fase inicial, a oferta de fornecedores especializados ainda era limitada e o mercado não dispunha de referências suficientemente consolidadas para definir especificações técnicas realistas. Não sabíamos com precisão quais eram os limites aceitáveis de odor, cor, contaminação, MFI/MFR, dispersão de partículas ou variação entre lotes. Tampouco estavam claros os percentuais de incorporação que cada aplicação conseguiria absorver sem comprometer produtividade, aparência, propriedades mecânicas, impressão, selagem ou desempenho final da embalagem.
A proposta deste artigo é justamente organizar os principais critérios para qualificar a compra de PCR para filmes flexíveis: uniformidade entre lotes, odor, cor, contaminação, MFI/MFR, presença de géis e pontos pretos, rastreabilidade da matéria-prima e mecanismos de preço vinculados à resina virgem. Mais do que garantir disponibilidade em toneladas, o desafio é contratar um material que entregue qualidade repetível e compatível com o produto que se pretende fabricar.
O risco escondido no volume
Hoje em dia já é comum encontrar ofertas de PCR com disponibilidade aparentemente confortável: lotes mensais, promessas de regularidade e preços atraentes frente à resina virgem. Isso, porém, não garante que o material possa entrar em uma estrutura de filme sem ampliar refugo, instabilidade operacional ou reclamações do cliente final.
A incorporação de PCR em formulações de filmes tende a evidenciar variáveis que podem ser menos críticas em aplicações espessas, como peças injetadas, utilidades, chapas ou produtos de menor exigência visual. Em filmes, no entanto, pequenas alterações podem se transformar em problemas de processo ou de acabamento:
- Variações de MFI/MFR afetam a estabilidade da extrusão, a pressão, o comportamento da bolha, a espessura e a produtividade.
- Contaminação por outros polímeros pode provocar pontos duros, gels, fisheyes, furos, ruptura de filme e falhas de impressão ou laminação.
- Odor residual pode inviabilizar aplicações sensíveis, especialmente em alimentos, higiene, cosméticos, pet food e bens de consumo.
- Oscilações de cor dificultam a padronização visual, reduzem a cobertura de tinta e restringem a aplicação a estruturas pigmentadas ou escuras.
- A mistura de diferentes correntes de coleta torna difícil repetir o mesmo desempenho de lote para lote.
Guias técnicos sobre integração de PCR em embalagens observam maior odor na extrusão em comparação com resinas virgens e apontam que contaminantes poliméricos podem causar bolhas e géis, com impacto direto na qualidade do filme e da impressão. Estudos sobre PCR de polipropileno também associam o material pós-consumo à presença de compostos orgânicos voláteis e odorantes, fatores que limitam seu uso em aplicações de maior valor agregado.
Em outras palavras: duas cargas classificadas comercialmente como o mesmo “grau de PCR” podem ter desempenhos muito diferentes na linha.
Entenda o que é MFI/MFR e porque isso afeta a extrusão:
MFI/MFR é o índice de fluidez do polímero fundido — isto é, uma medida de quanto material escoa, sob temperatura e carga padronizadas, durante determinado tempo. Em geral, o resultado é expresso em gramas por 10 minutos (g/10 min). Quanto maior o índice, mais facilmente o polímero flui; quanto menor, maior tende a ser sua viscosidade no processamento. Para filmes, o ponto mais importante não é apenas atingir um valor nominal, mas manter o índice dentro de uma faixa estreita e repetível entre lotes. Oscilações no MFI/MFR podem alterar pressão, consumo de energia, estabilidade do balão, perfil de espessura e propriedades mecânicas do filme.
A especificação que deve entrar no contrato
O contrato de fornecimento precisa transformar os requisitos da fábrica em parâmetros objetivos. Não basta incluir expressões genéricas como “boa qualidade”, “livre de impurezas” ou “adequado para filmes”. Cada requisito deve ter método de análise, frequência de controle, tolerância, critério de aceite e consequência em caso de não conformidade.
| Item crítico | O que especificar | Impacto na conversão de filmes |
|---|---|---|
| Identidade do polímero | PEBD, PEAD, PELBD, PP, PET ou mistura permitida; densidade e faixa de composição | Define compatibilidade com a estrutura, selagem, rigidez, resistência e processabilidade |
| MFI/MFR | Faixa-alvo, tolerância por lote, método de ensaio, temperatura e carga aplicáveis | Reduz oscilações de pressão, espessura, produtividade e comportamento da bolha |
| Odor | Critério sensorial definido, condições de avaliação, painel ou método instrumental quando necessário | Evita rejeição em embalagens de produtos sensíveis e contaminação sensorial percebida |
| Cor | Padrão visual, cor-base, índice de amarelecimento, Lab* ou delta E quando aplicável | Dá previsibilidade à aparência do filme, impressão, opacidade e cobertura de tinta |
| Contaminação | Limite para outros polímeros, papel, metais, madeira, adesivos, tintas, areia, carga e partículas carbonizadas | Diminui gels, furos, pontos pretos, quebra de tela, desgaste e perdas de qualidade |
| Umidade e voláteis | Limite máximo, método de medição e condições de acondicionamento | Ajuda a prevenir bolhas, instabilidade e defeitos superficiais |
| Géis e pontos pretos | Número máximo por área ou massa, tamanho máximo permitido e método de inspeção | É decisivo para filmes finos, transparentes, impressos ou laminados |
| Granulometria e pelletização | Uniformidade de pellets, pó, finos, aglomerados e embalagens | Afeta alimentação, dosagem, ponte em silo e constância de extrusão |
| Rastreabilidade | Origem, cadeia de custódia, lote, data de produção, fluxo de resíduos e documentação | Facilita investigação de desvios, auditorias e comprovação de conteúdo reciclado |
| Aplicação aprovada | Percentual máximo de uso, estrutura permitida e condições de processo | Evita uso indevido em filmes técnicos ou em aplicações sensíveis |
A especificação de MFI exige atenção especial. O valor só tem utilidade se vier acompanhado do método de ensaio, sendo normalmente a ISO 1133 ou equivalente, da temperatura e da carga empregadas. Um número isolado pode induzir comparações incorretas entre materiais, especialmente quando se trata de poliolefinas de diferentes famílias, densidades ou origens.
Como referência de controle industrial para filme reciclado de PE, há fornecedores que tratam estabilidade de MFI em torno de ±0,2 g/10 min como indicador de maior previsibilidade de processo e fixam limites de contaminação abaixo de 0,5% para reduzir obstruções e defeitos. Esses números não devem ser copiados automaticamente para todos os projetos, mas ilustram por que o contrato precisa converter “qualidade” em métricas verificáveis.
Odor e cor não são detalhes
Na compra de PCR, odor e cor costumam ser vistos como limitações estéticas. Para filmes, porém, eles são requisitos funcionais e comerciais.
O odor pode resultar de resíduos do uso anterior, produtos de limpeza, adesivos, tintas, degradação térmica, compostos orgânicos voláteis e mistura de diferentes fontes de descarte. Mesmo quando a resina apresenta boa processabilidade, o problema pode aparecer depois da conversão, durante a laminação, no armazenamento da bobina ou quando a embalagem entra em contato com o produto acondicionado.
A cor também não se resume ao aspecto do pellet. Tons amarelados, acinzentados ou amarronzados podem se intensificar na extrusão e reduzir a liberdade de criação no design da embalagem. Resinas com cor variável dificultam a produção de filmes naturais, brancos ou transparentes e, em muitos casos, empurram o projeto para pigmentação mais intensa, maior opacidade ou aplicações escuras.
A literatura setorial aponta que o PCR pode apresentar tonalidades amarelas ou cinzas relacionadas ao histórico térmico do polímero e a resíduos de sua utilização anterior. Por isso, a área de compras deve trabalhar junto com desenvolvimento, qualidade, impressão e produção para definir quais estruturas toleram cada nível de variação visual.
Um grau destinado a saco de lixo preto, por exemplo, não deve ser avaliado com o mesmo critério usado para uma embalagem impressa de alimentos, uma estrutura branca de higiene pessoal ou um filme transparente de alta exposição visual.
Rastreabilidade: requisito técnico e comercial
A rastreabilidade não deve existir somente para atender a declarações ambientais. Ela é um instrumento de controle de qualidade, segurança de fornecimento e gestão de riscos.
O fornecedor deve ser capaz de informar, para cada lote:
- A origem predominante do resíduo: pós-consumo domiciliar, comercial, industrial, agrícola ou outra corrente.
- A família polimérica e o grau de segregação da matéria-prima.
- As etapas de triagem, lavagem, moagem, descontaminação, extrusão, filtragem e pelletização.
- A data de produção, identificação de lote e resultados analíticos associados.
- A presença de aditivos, masterbatches, compatibilizantes, antioxidantes ou desodorizantes.
- As certificações e evidências de cadeia de custódia, quando exigidas pelo cliente ou pelo mercado de destino.
- O procedimento de bloqueio, substituição ou recolhimento em caso de desvio.
Esse nível de informação permite separar um problema pontual de um desvio estrutural. Se uma bobina apresentar odor, géis excessivos ou variação de tonalidade, a empresa precisa conseguir responder rapidamente: qual lote foi usado, de qual fornecedor veio, qual foi a origem do feedstock e quais outros produtos receberam o mesmo material.
Sem essa disciplina, a empresa compra PCR, mas assume integralmente a incerteza do processo de reciclagem.
Preço: indexar à virgem, mas com limites
O preço do PCR não deve ser negociado apenas por valor fixo por tonelada. Uma fórmula de reajuste vinculada a uma referência de resina virgem pode trazer previsibilidade para comprador e fornecedor, desde que reconheça as particularidades do reciclado.
Modelos de contratação de PCR recomendam mecanismos associados a índices publicados de resina virgem ou reciclada, com potencial de reduzir volatilidade e aumentar transparência sobre os direcionadores de custo. No mercado, contratos de prazo mais longo também podem combinar indexação, modelo cost-plus, pisos e tetos de preço.
Uma fórmula contratual conceitual pode ser estruturada assim:
Preço do do PCR = Índice da resina virgem + prêmio ou desconto técnico + frete + custos de qualidade
O “prêmio ou desconto técnico” precisa refletir a qualidade efetivamente entregue. Um PCR de origem segregada, com cor controlada, baixa contaminação, rastreabilidade robusta e MFI estável não deve ser tratado como equivalente a um material misto, de alta variabilidade e aplicação limitada.
O contrato pode prever, por exemplo:
- Índice de referência claramente identificado para o polímero virgem equivalente.
- Periodicidade de reajuste mensal, bimestral ou trimestral.
- Prêmio ou desconto por grau técnico do PCR.
- Piso e teto para reduzir exposição extrema de ambas as partes.
- Faixa de volume contratada, com tolerância de entrega.
- Penalidade ou crédito comercial por não conformidade de qualidade.
- Possibilidade de rejeição de lote acima dos limites críticos.
- Mecanismo de revisão caso o índice escolhido deixe de refletir o mercado real.
- Regras de frete, embalagem, Incoterm, prazo de pagamento e estoque de segurança.
A indexação, entretanto, não elimina a necessidade de negociação. O PCR depende não apenas da resina virgem, mas também da disponibilidade e do custo da sucata, coleta, triagem, lavagem, energia, logística, rejeitos e investimentos em descontaminação. A cadeia tem mais etapas e mais fontes de variação do que a cadeia tradicional da resina virgem.
Como transformar a compra em um projeto industrial
A forma mais segura de contratar PCR para filmes é começar com qualificação técnica antes de ampliar volume. O processo deve integrar compras, qualidade, produção, desenvolvimento, sustentabilidade e, quando necessário, o cliente da embalagem.
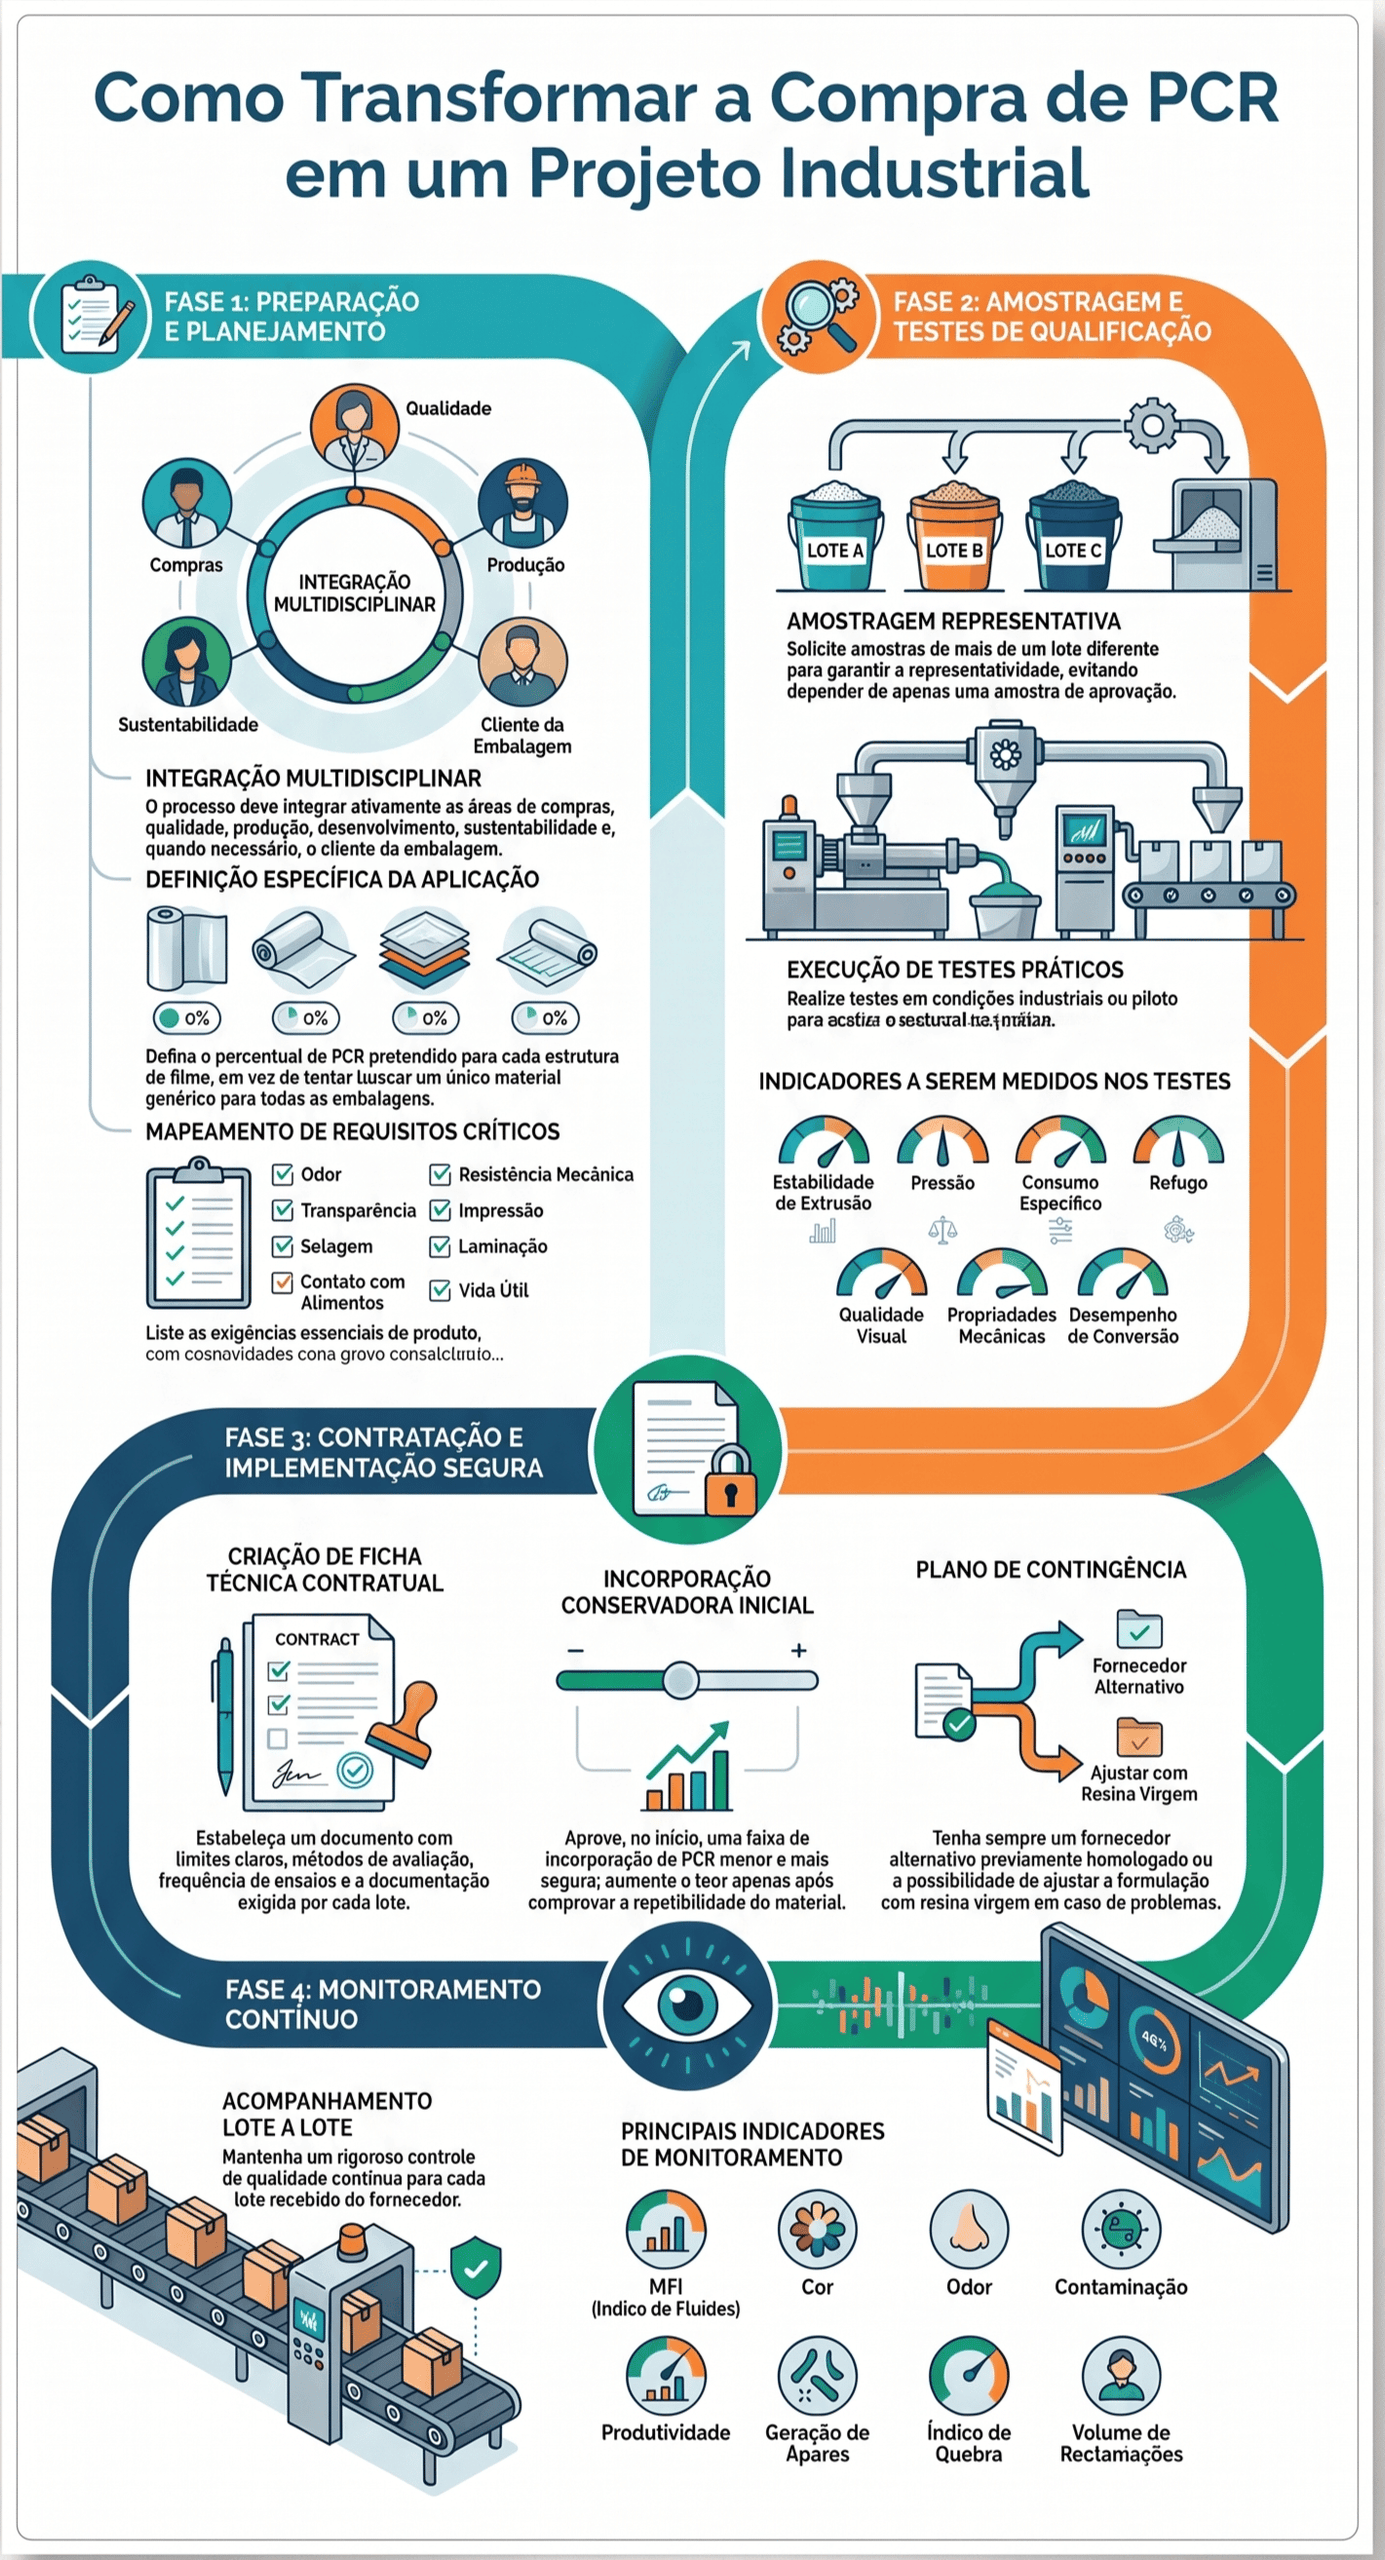
O ganho não está apenas em reduzir riscos. Uma especificação bem construída também permite identificar onde o PCR agrega maior valor. Há aplicações que toleram maior variabilidade e podem absorver teores mais altos; outras exigem PCR de qualidade superior, origem segregada e controle mais rigoroso. Tratar todos os materiais reciclados como iguais pode inviabilizar economicamente projetos que seriam tecnicamente viáveis quando corretamente segmentados.
A disponibilidade precisa ser qualificada
A expansão do conteúdo reciclado em embalagens está mudando a lógica de compras. À medida que o PCR avança para aplicações de maior exigência, aumenta a importância de contratos de prazo mais longo e de compromissos que viabilizem investimento em coleta, triagem, lavagem e recuperação de qualidade.
Para a indústria de filmes, a conclusão é simples: tonelagem não é especificação. O fornecedor pode ter volume, mas a pergunta decisiva é se consegue entregar repetidamente um PCR adequado à formulação, ao processo de extrusão, ao padrão visual, à aplicação final e às exigências do cliente.
O comprador mais preparado não será aquele que encontrar o menor preço nominal por tonelada. Será aquele que conseguir contratar uma faixa de preço transparente, vinculada ao mercado da resina virgem, com regras claras de qualidade, rastreabilidade e responsabilização por desvios.


